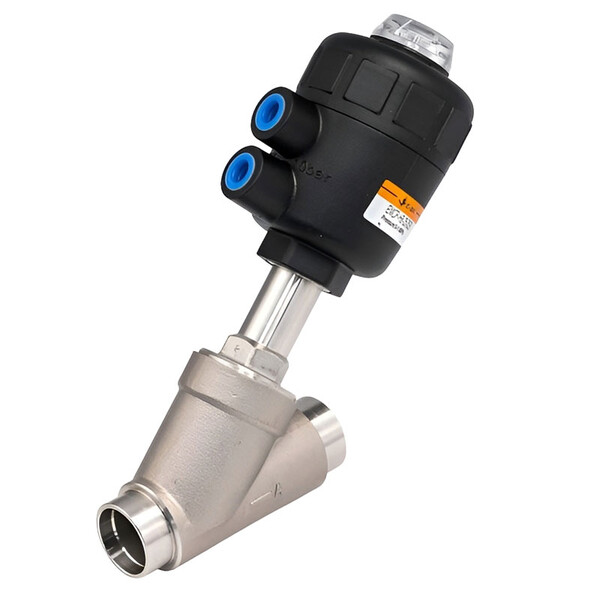
Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1
 Задать вопрос в MAX
Кратко о товаре:
Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1 — седельный клапан серии EMCP, тип Одностороннего действия нормально закрытый (Н.З.). Конструкция: Под сварку, с полимерным приводом. Присоединение: Dn15. Температура: -10°C ÷180°C. Матери
Описание и характеристики
Детальное описание:
Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1 — серии EMCP-H8 с пневматическим управлением для ответственных трубопроводных систем, где недопустимы какие-либо утечки в зоне присоединения. Клапан полностью выполнен из Нержавеющая сталь 304 с уплотнениями из износостойкого PTFE, обеспечивающими ресурс до 100 000 циклов даже в агрессивных средах. Присоединение: сварное по стандарту DIN 11850-3. Рабочая температура -10°C ÷180°C. Сварная конструкция обеспечивает абсолютную герметичность соединения и устойчивость к вибрациям, гидроударам и температурным циклам — критически важные характеристики для систем с токсичными, взрывоопасными или особо чистыми средами. Монтажное положение: Любое. Рабочая среда: Сжатый воздух, вода, масло, пар, этанол, нейтральный газ, агрессивные среды не разрушающие материалы клапана.
Конструктивные особенности сварного исполнения серии EMCP-H8:
- Сварное присоединение по стандарту DIN 11850-3 — обеспечивает полную герметичность соединения без резьбовых уплотнений, исключая любые пути утечек даже при экстремальных условиях эксплуатации.
- Оптимизированная геометрия стыка под сварку — фаска и зазор рассчитаны для автоматической сварки в среде защитного газа с минимальной термической деформацией корпуса клапана.
- Полимерный пневмопривод из инженерного пластика — устойчив к коррозии и вибрации, масса на 40% меньше металлических аналогов, снижая теплопроводность от горячего трубопровода к приводу.
- Визуальная индикация положения поршня — прозрачное окно в корпусе привода позволяет оперативно контролировать состояние клапана без дополнительных датчиков.
- Уплотнения из чистого PTFE — выдерживают температуры до +180°С и совместимы с агрессивными химическими средами, не выделяют примесей в особо чистые продукты (полупроводниковое производство, биотехнологии).
- Идеален для нефтехимических комплексов с токсичными средами, криогенных систем, полупроводникового производства, биофармацевтики, ядерной энергетики, где недопустимы даже микротечи в зоне присоединения.
Характеристики на Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1:
- Производитель: E.MC
- Артикул: EMCP-H8-15-40S1
- Функция: Седельный клапан E.MC с пневматическим управлением
- Серия клапана: EMCP
- Конструкция: Под сварку, с полимерным приводом
- Тип клапана: Одностороннего действия нормально закрытый (Н.З.)
- Присоединение: Dn15
- Рабочее давление: см.документацию
- Рабочая температура: -10°C ÷180°C
- Рабочая среда: Сжатый воздух, вода, масло, пар, этанол, нейтральный газ, агрессивные среды не разрушающие материалы клапана
- Материал корпуса: Нержавеющая сталь 304
- Материал уплотнений: PTFE
- Положение при монтаже: Любое
Документация на: Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1
 Седельный клапан E.MC с пневматическим управлением EMCP-H8-15-40S1 в формате PDF скачать
Экспертные рекомендации по применению сварных седельных клапанов серии EMCP-H8
Ключевое преимущество сварного исполнения перед резьбовым и фланцевым — абсолютная герметичность соединения без потенциальных путей утечек. В отличие от резьбовых соединений с уплотнительными материалами или фланцевых с прокладками, сварной стык серии EMCP-H8 образует монолитное соединение с трубопроводом, выдерживающее все режимы эксплуатации без обслуживания в течение всего срока службы. Это критически важно для систем с токсичными, взрывоопасными или особо чистыми средами, где даже микротечи недопустимы. Однако сварное соединение требует квалифицированного монтажа и не допускает демонтажа без вырезки участка трубопровода.
Требования к подготовке кромок под сварку: Для клапана EMCP-H8-15-40S1 с присоединением DIN 11850-3 подготовка кромок должна соответствовать требованиям стандарта: — Угол разделки кромок: 35°±5°;
— Притупление кромки: 1,0–1,5 мм;
— Зазор при сборке: 1,5–2,5 мм;
— Чистота поверхности: удаление оксидов, масел и загрязнений на расстоянии не менее 20 мм от кромки;
— Контроль соосности: радиальное смещение не более 0,5 мм для Ду до 50 мм, 1,0 мм для Ду свыше 50 мм.
Нарушение этих требований приводит к непроварам, пористости шва и снижению коррозионной стойкости соединения в агрессивных средах.
Режимы сварки для соединения клапана с трубопроводом: Рекомендуемые режимы сварки методом TIG (аргонодуговая сварка неплавящимся электродом) для обеспечения качества шва и минимизации термического воздействия на корпус клапана:
| Диаметр условного прохода | Ток сварки, А | Расход аргона, л/мин | Температура предварительного подогрева |
|---|---|---|---|
| Ду10–25 | 40–60 | 8–10 | не требуется |
| Ду32–50 | 60–90 | 10–12 | не требуется |
| Ду65–100 | 90–130 | 12–15 | +100...+150°С |
| Ду свыше 100 | 130–180 | 15–18 | +150...+200°С |
Термическая защита корпуса клапана при сварке: Корпус клапана серии EMCP-H8 изготовлен из нержавеющей стали, чувствительной к перегреву в зоне термического влияния. Для предотвращения снижения коррозионной стойкости и деформации корпуса:
— Используйте медные теплоотводящие прокладки между зоной сварки и корпусом клапана;
— Ограничьте температуру корпуса вблизи сварного шва значением не выше +150°С (контроль термопарой или термоиндикаторными карандашами);
— Применяйте точечную сварку с промежуточным охлаждением — сваривайте участки по 20–30 мм с охлаждением до +60°С между проходами;
— Для клапанов Ду свыше 65 мм обязательна постсварочная термообработка — нагрев до +900...+950°С с последующим быстрым охлаждением в воде для восстановления коррозионной стойкости аустенитной структуры.
Нарушение температурного режима приводит к образованию карбидов хрома в зоне шва и снижению стойкости к межкристаллитной коррозии в агрессивных средах.
Типичные применения сварного клапана EMCP-H8-15-40S1:
1) Трубопроводы с токсичными химическими веществами (хлор, аммиак, серная кислота);
2) Системы транспортировки взрывоопасных газов и паров;
3) Технологические линии полупроводникового производства с особо чистыми средами (класс чистоты по ISO 14644-1);
4) Криогенные системы сжиженных газов (ЖКГ, ЖПГ, жидкий азот);
5) Ядерные установки с радиоактивными средами, где недопустимы любые утечки.
Типичные ошибки монтажа: 1) Отказ от защиты обратной стороны шва аргоном — коррозионное разрушение шва изнутри в агрессивных средах; 2) Превышение температуры корпуса клапана выше +150°С при сварке — снижение коррозионной стойкости и деформация седла; 3) Отсутствие постсварочной термообработки для клапанов Ду свыше 65 мм — межкристаллитная коррозия в зоне шва; 4) Нарушение соосности при сборке — повышенный износ уплотнений и утечки после 1000–5000 циклов; 5) Использование сварочных материалов, не соответствующих по химическому составу материалу корпуса — образование гальванических пар и ускоренная коррозия шва.
Автор
Отзывы и комментарии
Вы недавно смотрели
Возможно, вам пригодится
 PUN-H-12x2-SI-200 558275 Полиуретановый шланг Festo 558275 id: 245421 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  Маслораспылитель Festo MS6-LOE-3/8-R 529783 id: 31715 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  Распределитель Festo JMN1DH-5/2-D-3-C 159715 id: 31929 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  PUN-4x0,75-GE 178417 Полиуретановый шланг Festo 178417 id: 245361 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  Датчик Festo SOEG-RTD-Q20-PP-S-2L-TI 537757 id: 32473 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |
 |  Распределитель Festo JMFDH-5/2-D-3-C-EX 536073 id: 31924 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  |  Распределитель Festo JMDH-5/2-3/4-D-4-24DC 12458 id: 31906 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  |