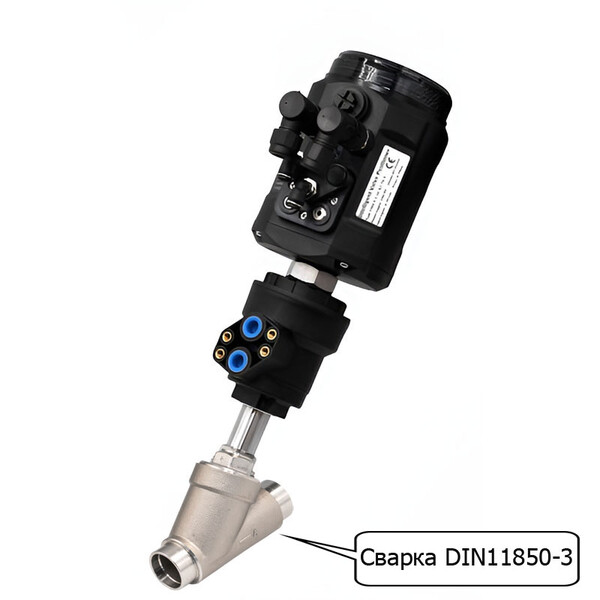
Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N
 Задать вопрос в MAX
Кратко о товаре:
Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N — серии 2710-EMCP, тип 2/2, Нормально закрытый. Конструкция: Сварка DIN11850-3. Присоединение: Dn20. Рабочее давление: 0 ÷ 10 бар, температура: -10°C ÷ 180°C. Материал корпуса: Нержавеющая сталь
Описание и характеристики
Детальное описание:
Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N — серии 2710-EMCP с электропневматическим регулирующим управлением через встроенный позиционер. Клапан выполнен в корпусе из нержавеющей стали SS316L с уплотнениями из PTFE, что обеспечивает стойкость к агрессивным средам, пару, маслу, воде и нейтральным газам. Рабочая температура: -10 … +180°C, рабочее давление: 0 … 10 бар. Кинематическая вязкость среды до 600 мм²/с. Присоединение: сварное по стандарту DIN11850-3 (указано в ячейке W41: Dn20). Управление осуществляется аналоговым сигналом 4–20 мА (опциональная обратная связь 4–20 мА). Позиционер обеспечивает погрешность позиционирования не более 0,25% и линейную характеристику управления.
Пневматический привод с полимерным корпусом питается сжатым воздухом 6–7 бар (пневмоподключение — трубка Ø6 мм). Позиционер имеет класс защиты IP65, напряжение питания 24 В ±10%, потребляемую мощность менее 5 Вт. Электрическое подключение — разъемы M12 (4-pin D-code на вход, 3-pin B-code на выход). Встроенная визуальная шкала процента открытия/закрытия позволяет оперативно контролировать положение клапана без дополнительных приборов. Типоразмерный ряд: DN15 … DN80. Пропускная способность (Kv, м³/ч): DN15 – 4,5; DN20 – 8,9; DN25 – 13; DN32 – 21; DN40 – 28; DN50 – 37.
Преимущества регулирующего клапана серии 2710-EMCP со сварным присоединением DIN11850-3:
- Абсолютная герметичность и монолитность соединения — сварной шов исключает любые утечки, что критически важно для токсичных, стерильных и высокотемпературных сред. Соединение не требует обслуживания и не ослабевает со временем.
- Санитарная чистота и соответствие нормам — гладкий переход без резьб и зазоров предотвращает накопление микроорганизмов и продуктов разложения. Идеально для фармацевтики (GMP), биотехнологий и пищевых производств.
- Высокая надежность при вибрациях и гидроударах — отсутствие разъемных элементов делает клапан устойчивым к динамическим нагрузкам, перепадам давления и температуры.
- Точность регулирования расхода с погрешностью 0,25% — позиционер с линейной характеристикой и возможностью настройки нуля и диапазона обеспечивает дозирование с высокой повторяемостью. Опциональная обратная связь 4–20 мА позволяет интегрировать клапан в SCADA-системы.
- Компактность и малый вес — сварное соединение не требует дополнительных фланцев или фитингов, что уменьшает металлоемкость и упрощает теплоизоляцию трубопровода.
- Устойчивость к агрессивным средам и широкий диапазон температур — корпус SS316L и уплотнения PTFE выдерживают воздействие кислот, щелочей, органических растворителей, пара и масел.
- Визуальная индикация и простота настройки — встроенная шкала положения штока, легкий доступ к калибровке позиционера через разъем M12.
Области применения сварного регулирующего клапана серии 2710-EMCP: биотехнологические и фармацевтические реакторы, стерильные трубопроводы (SIP/CIP), линии розлива пищевых продуктов, производство напитков, системы сверхчистой воды (WFI), химические производства с высокотоксичными средами, атомная энергетика, вакуумные установки.
Рекомендации по монтажу сварного соединения: сварка должна выполняться по стандарту DIN11850-3 с внутренней защитой шва инертным газом (аргон). После сварки обязателен контроль проходимости (шаровой калибр) и электрополировка внутренней поверхности. Не допускаются граты и подрезы. Для клапанов DN15–25 рекомендуется использовать орбитальную сварку. Перед монтажом убедитесь, что клапан находится в положении «закрыто» для предотвращения повреждения седла.
Характеристики на Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N:
- Производитель: E.MC
- Артикул: 2710-EMCP-H8-20-S1-420N
- Функция: Седельный клапан E.MC с позиционером
- Серия клапана: 2710-EMCP
- Конструкция клапана: Сварка DIN11850-3
- Тип клапана: 2/2, Нормально закрытый
- Присоединение: Dn20
- Рабочее давление: 0 ÷ 10 бар
- Позиционер: 4…20 mA без обратной связи
- Рабочая температура: -10°C ÷ 180°C
- Рабочая среда: Сжатый воздух, вода, масло, пар, этанол, нейтральный газ, агрессивные среды не разрушающие материалы клапана
- Материал корпуса: Нержавеющая сталь 316L
- Материал уплотнений: PTFE
- Положение при монтаже: Любое
Документация на: Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N
 Седельный клапан E.MC с позиционером 2710-EMCP-H8-20-S1-420N в формате PDF скачать
Экспертные рекомендации по применению сварных регулирующих клапанов серии 2710-EMCP
Ключевое преимущество сварного исполнения — абсолютная герметичность и долговечность. Сварное соединение по стандарту DIN11850-3 образует монолитное соединение с трубопроводом, исключающее любые утечки даже при самых высоких давлениях и агрессивных средах. Отсутствие разъемных соединений обеспечивает максимальный срок службы без необходимости технического обслуживания. Это критически важно для систем с токсичными, взрывоопасными или особо чистыми средами, где даже микротечи недопустимы.
Требования к подготовке кромок под сварку: Для клапана 2710-EMCP-H8-20-S1-420N с присоединением Dn20 подготовка кромок должна соответствовать требованиям стандарта DIN11850-3:
— Угол разделки кромок: 30°±5° для толщины стенки до 6 мм, 25°±5° для толщины более 6 мм;
— Притупление кромки: 1,0–2,0 мм;
— Зазор при сборке: 1,5–3,0 мм в зависимости от толщины стенки;
— Чистота поверхности: удаление оксидов, масел и загрязнений на расстоянии не менее 25 мм от кромки;
— Контроль соосности: радиальное смещение не более 0,5 мм для Ду до 50 мм, 1,0 мм для Ду свыше 50 мм;
Нарушение этих требований приводит к непроварам, пористости шва и снижению коррозионной стойкости соединения в агрессивных средах.
Режимы сварки для соединения клапана с трубопроводом.
Рекомендуемые режимы сварки методом TIG (аргонодуговая сварка неплавящимся электродом) для обеспечения качества шва и минимизации термического воздействия на корпус клапана:
| Диаметр условного прохода | Толщина стенки, мм | Ток сварки, А | Расход аргона, л/мин | Температура подогрева |
|---|---|---|---|---|
| Ду15–25 | 2–3 | 40–60 | 8–10 | не требуется |
| Ду32–50 | 3–4 | 60–90 | 10–12 | не требуется |
| Ду65–80 | 4–6 | 90–120 | 12–15 | +100...+150°С |
Термическая защита корпуса клапана при сварке: Корпус клапана серии 2710-EMCP изготовлен из нержавеющей стали, чувствительной к перегреву в зоне термического влияния. Для предотвращения снижения коррозионной стойкости:
— Используйте медные теплоотводящие прокладки между зоной сварки и корпусом клапана;
— Ограничьте температуру корпуса вблизи сварного шва значением не выше +150°С;
— Применяйте точечную сварку с промежуточным охлаждением — сваривайте участки по 25–40 мм с охлаждением до +80°С между проходами;
— Для толстостенных трубопроводов используйте предварительный подогрев до +100...+150°С для снижения остаточных напряжений;
Нарушение температурного режима приводит к образованию карбидов хрома в зоне шва и снижению стойкости к межкристаллитной коррозии.
Контроль качества сварного соединения: После сварки необходимо провести следующие виды контроля:
— Визуальный контроль: отсутствие трещин, пор, непроваров, подрезов;
— Капиллярный контроль (проверка на герметичность красящим составом);
— Рентгенографический контроль для критических применений (не менее 10% швов);
— Гидравлические испытания давлением 1,5×Pраб;
— Пневматические испытания давлением 1,1×Pраб для систем с токсичными средами;
При обнаружении дефектов шов должен быть вырезан и заварен повторно с обязательным повторным контролем.
Типичные применения сварного клапана 2710-EMCP-H8-20-S1-420N:
1) Трубопроводы с токсичными химическими веществами;
2) Системы транспортировки взрывоопасных газов;
3) Технологические линии полупроводникового производства с особо чистыми средами;
4) Системы с высокими требованиями к герметичности, где недопустимы даже микротечи;
5) Атомная и химическая промышленность с агрессивными средами.
Типичные ошибки монтажа: 1) Отказ от защиты обратной стороны шва аргоном — коррозионное разрушение шва изнутри; 2) Превышение температуры корпуса клапана выше +150°С при сварке — снижение коррозионной стойкости; 3) Нарушение соосности при сборке — повышенный износ уплотнений позиционера; 4) Использование сварочных материалов, не соответствующих по химическому составу материалу корпуса — ускоренная коррозия шва; 5) Отказ от термической защиты корпуса — деформация и повреждение внутренних компонентов клапана.
Автор
Отзывы и комментарии
Вы недавно смотрели
Возможно, вам пригодится
 |  Распределитель Festo MN1H-5/3E-D-2-C 159695 id: 31821 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  |  |  |
 Трубка полиуретановая Festo PUN-E-10X1,25-SW 538468 id: 29788 Бесштоковый пневмоцилиндр D=18, ход 10…3000 мм |  |  |  |  |